Artykuł sponsorowany
Dlaczego parametry i strategia frezowania zmieniają wytrzymałość detali maszynowych
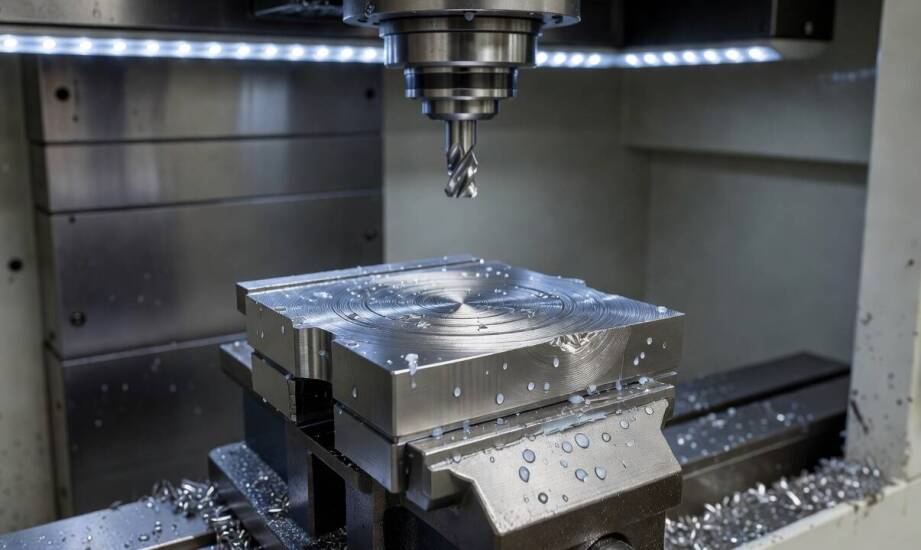
Dwa wyfrezowane detale mogą przejść kontrolę jakości z wynikiem pozytywnym, a mimo to po montażu w maszynie zachowywać się zupełnie inaczej. Identyczny rysunek techniczny oraz pełna zgodność wymiarowa nie dają ostatecznej gwarancji, że dany element wytrzyma zaplanowane obciążenia robocze. Rzeczywiste różnice wynikają wprost z przyjętych parametrów obróbki. To właśnie one bezpośrednio kształtują stan warstwy wierzchniej i wprowadzają do materiału naprężenia własne, które decydują o ostatecznej trwałości gotowego podzespołu.
Wpływ posuwu i prędkości skrawania na warstwę wierzchnią
Wybór posuwu na ząb i prędkości obrotowej wrzeciona determinuje ilość ciepła generowanego w strefie skrawania. Parametry te wpływają również na obciążenie mechaniczne samej krawędzi narzędzia. Zbyt wysoka prędkość skrawania podnosi temperaturę procesu, co przyspiesza zużycie powłoki ochronnej frezu i prowadzi do deformacji plastycznej ostrza. Z kolei przesadnie zredukowany posuw sprawia, że krawędź zaczyna ślizgać się po powierzchni metalu zamiast go płynnie nacinać. Tarcie generuje dodatkową porcję ciepła i ułatwia powstawanie szkodliwego narostu. Zjawisko to powoduje, że zewnętrzna struktura detalu ulega silnemu zgniotowi, a jej pierwotne właściwości mechaniczne ulegają nieodwracalnej zmianie.
Głębokość skrawania oraz fizyczny sposób wejścia narzędzia w materiał precyzyjnie określają skalę późniejszych odkształceń. Znaczna głębokość osiowa potęguje opory skrawania podczas całej operacji. Wzrost sił oporu zwiększa ryzyko bocznego ugięcia narzędzia, co skutkuje nierównomiernym rozkładem naprężeń w obrabianym detalu. Niewłaściwy kąt zagłębiania frezu zmusza ostrze do gwałtownych zmian grubości odbieranego wióra. Takie uderzenia wywołują lokalne koncentracje naprężeń i zostawiają w strukturze stopu niewidoczne gołym okiem mikronacięcia. Powstałe wady powierzchni drastycznie obniżają odporność elementu na obciążenia cykliczne podczas wieloletniej pracy maszyny.
Reakcja różnych materiałów na parametry obróbki
Poszczególne stopy metali wymagają zupełnie odmiennego podejścia do planowania ścieżki narzędzia. Aluminium doskonale przewodzi ciepło i pozwala na dynamiczną obróbkę, jednak ostateczne wartości obrotów i posuwu zależą ściśle od dobranej geometrii frezu, rodzaju operacji oraz wydajności układu chłodzenia. Kluczowe staje się tutaj błyskawiczne odprowadzanie wióra, aby zablokować proces oklejania krawędzi tnącej. Pozostałe metale nieżelazne wykazują inną specyfikę. Mosiądz charakteryzuje się dużą kruchością odprowadzanego materiału, natomiast miedź wykazuje silną tendencję do ciągnienia się pod wpływem temperatury. Każdy z tych wariantów wymusza drobną modyfikację kątów natarcia ostrza.
Zupełnie inaczej pod wpływem freza zachowuje się stal nierdzewna austenityczna. Materiał ten wykazuje silną podatność na szybkie umocnienie przez zgniot. Obróbka stali nierdzewnej wymaga utrzymania na tyle dużego posuwu, aby krawędź tnąca stale zagłębiała się w materiał i przecinała utwardzoną wcześniej powłokę. Zbyt mały nacisk powoduje jedynie tarcie o przetworzoną powierzchnię i przedwczesne zniszczenie frezu.
Wytrzymałość gotowego komponentu zależy od braku mikropęknięć i minimalizacji stref lokalnego przegrzania. Powstałe niedoskonałości działają jako niebezpieczne koncentratory naprężeń, które z czasem inicjują pęknięcia zmęczeniowe. Regionalne łańcuchy dostaw dla ciężkiego przemysłu opierają się na ciągłej weryfikacji tych parametrów. Przedsiębiorstwa zlecające frezowanie w Gdyni na potrzeby branży morskiej czy maszynowej rygorystycznie sprawdzają zachowanie reżimu technologicznego. Zespół marki SPOROL dostarcza komponenty dla producentów obrabiarek, dobierając parametry skrawania tak, aby zagwarantować wymaganą wytrzymałość zmęczeniową odpowiedzialnych mechanizmów posuwu oraz rolek szlifierskich.
Osiągnięcie samej zgodności wymiarowej na obrabiarce CNC to dopiero połowa sukcesu w profesjonalnej produkcji. Przegrzana warstwa wierzchnia, mikropęknięcia oraz niekorzystne naprężenia rozciągające pozostają niewidoczne gołym okiem, a potrafią drastycznie skrócić żywotność podzespołu. Właściwa strategia skrawania decyduje o tym, czy dany detal oprze się obciążeniom zmiennym i zapewni ciągłą pracę całej linii technologicznej. Odpowiedzialność za trwałość mechanizmu leży w równym stopniu po stronie inżyniera projektanta, co technologa odpowiednio programującego maszynę.
Kategorie artykułów
Polecane artykuły
Jak rozpoznać pierwsze objawy zużycia zacisków w ciężarówce podczas codziennej pracy floty
Rola sterowników w optymalizacji pracy kotłów w UKS
Jak czarny manekin damski zmienia odbiór kolorów ubrań i sylwetki w witrynie