Artykuł sponsorowany
Jak logistyka wewnątrz lakierni wpływa na równomierną powłokę dużych konstrukcji stalowych
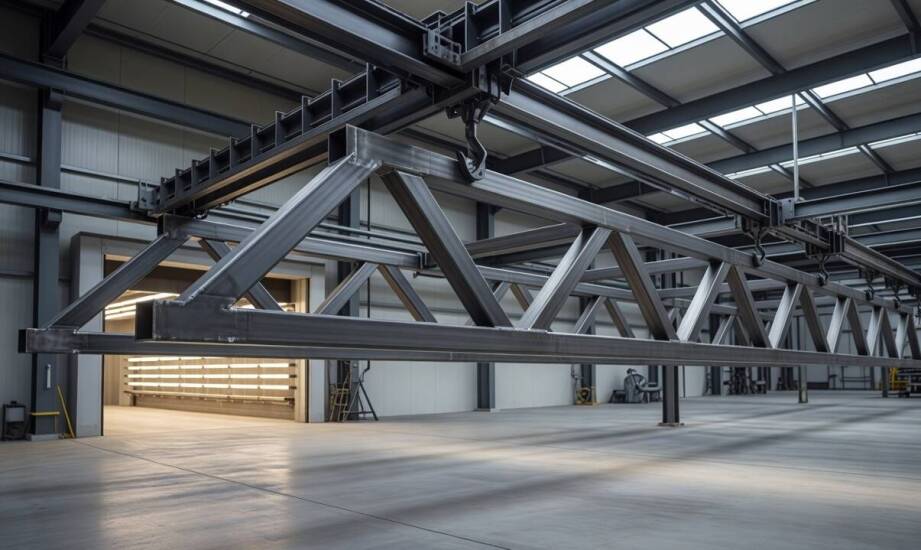
Duży element konstrukcji stalowej, taki jak belka nośna hali przemysłowej, przęsło mostowe czy moduł maszynowy, trafia na specjalistyczne wózki transportowe jeszcze przed rozpoczęciem właściwych prac. Wykwalifikowana kadra mocuje certyfikowane systemy zawieszeń i konfiguruje obrotniki. Jakość powłoki antykorozyjnej kształtuje się na długo przed pierwszą aplikacją farby, a precyzyjna organizacja ruchu detalu w hali decyduje o braku późniejszych defektów. Zabezpieczenie wielkogabarytowych konstrukcji wymaga zaplanowania każdego ruchu suwnicy, aby zminimalizować ryzyko mechanicznych uszkodzeń podczas procesu.
Wpływ transportu wewnętrznego na jednorodność powłoki
Przepływ materiału w halach produkcyjnych opiera się na wykorzystaniu suwnic pomostowych, wózków szynowych oraz podwieszonych torów transportowych. Ciężkie elementy stalowe zawiesza się w sposób gwarantujący operatorowi swobodny dostęp do wszystkich płaszczyzn. Bieżący obrót detalu wokół osi pionowej ułatwia malarzowi pokrycie ścian bocznych i miejsc trudno dostępnych bez konieczności niebezpiecznego manewrowania pistoletem natryskowym w ciasnych przestrzeniach.
Zastosowanie regulowanych uchwytów i obrotników ogranicza powstawanie stref niedomalowanych oraz spływów farby. Nadmierne nagromadzenie materiału w jednym punkcie, wynikające z niewygodnej pozycji malarza, wymusza powstawanie zacieków. Brak bezpośredniego dostępu do przeciwległej strony profilu grozi z kolei miejscowym niedokryciem, co w warunkach przemysłowych stanowi pierwsze ognisko korozji. Stabilne pozycjonowanie elementu w trakcie całego cyklu natryskowego gwarantuje, że grubość nałożonego filmu pozostaje jednorodna na całej skomplikowanej geometrii.
W naszej praktyce, jako Zakład Robót Antykorozyjnych Frykar, operujemy w przestrzeniach przystosowanych do obsługi bardzo długich modułów. Zaprojektowany system logistyczny pozwala na bezinwazyjne przemieszczanie w pełni mokrych elementów, eliminując potrzebę odkładania ich na standardowe podpory przed całkowitym wyschnięciem.
Przygotowanie powierzchni i rygorystyczna kontrola parametrów
Odtłuszczanie chemiczne otwiera ciąg technologiczny, po którym następuje śrutowanie konstrukcji. Obróbka strumieniowo-ścierna usuwa zgorzelinę walcowniczą, rdzę oraz stare powłoki, nadając stali odpowiedni profil chropowatości. Prawidłowo zachowana sekwencja czyszczenia, obróbki ściernej, suszenia i nakładania warstw buduje mechaniczną przyczepność całego systemu malarskiego. Zgodnie z wytycznymi normy PN-EN ISO 12944, która definiuje stopnie przygotowania powierzchni oraz klasyfikuje środowiska korozyjne, przerwy między czyszczeniem a gruntowaniem muszą być skrócone do minimum.
Parametry środowiskowe panujące w obiekcie bezpośrednio warunkują prawidłowe sieciowanie chemii budowlanej. Zamiast operować na sztywnych widełkach temperaturowych, utrzymujemy temperaturę podłoża na poziomie minimum 3°C powyżej punktu rosy, pilnując jednocześnie, aby wilgotność względna powietrza nie przekraczała 85%. Warunki te, wymagane przez karty techniczne nowoczesnych systemów antykorozyjnych, w pełni chronią przed niewidoczną kondensacją wilgoci na chłodnej stali. Właściwie zaprojektowana wymiana powietrza przyspiesza odparowanie rozpuszczalników i zapobiega wtrąceniom wilgoci w schnącym filmie.
Aplikacja na mokro stanowi optymalny wybór dla obiektów ponadgabarytowych, których rozmiary wykluczają użycie zamkniętych pieców polimeryzacyjnych do farb proszkowych. Nasza lakiernia wielkogabarytowa umożliwia płynną obróbkę konstrukcji o długości dochodzącej do 15,5 metra. Taki obszar roboczy eliminuje konieczność dzielenia elementów na mniejsze moduły.
Bieżąca weryfikacja parametrów ochronnych odbywa się dwutorowo, rozdzielając ocenę świeżej i spolimeryzowanej farby. Wykonywany na bieżąco pomiar grubości warstwy mokrej za pomocą grzebieni pomiarowych umożliwia operatorowi natychmiastową korektę ustawień aplikacji. Ostateczną grubość powłoki suchej sprawdzamy miernikami magnetycznymi lub indukcyjnymi po zakończeniu utwardzania. Norma ISO 12944 opisuje sprawdzone metody pomiarowe, natomiast same wartości graniczne zawsze odnosimy do specyfikacji konkretnego systemu ochronnego dopasowanego do środowiska.
Skuteczna ochrona antykorozyjna i przeciwpożarowa metali opiera się na ścisłym reżimie produkcyjnym, znacznie wykraczającym poza sam moment obsługi pistoletu natryskowego. Kompleksowe zarządzanie logistyką ciężkich detali, precyzyjne śrutowanie i bezwzględna kontrola punktu rosy decydują o szczelności powłok. Prawidłowe zgranie tych operacji tworzy system, który zabezpiecza przemysłowe konstrukcje stalowe na wiele lat trudnej eksploatacji.
Kategorie artykułów
Polecane artykuły

Jak rozpoznać pierwsze objawy zużycia zacisków w ciężarówce podczas codziennej pracy floty

Rola sterowników w optymalizacji pracy kotłów w UKS

Jak czarny manekin damski zmienia odbiór kolorów ubrań i sylwetki w witrynie
