Artykuł sponsorowany
Jak układ warstw w laminowaniu ręcznym zmienia sztywność i odporność elementu
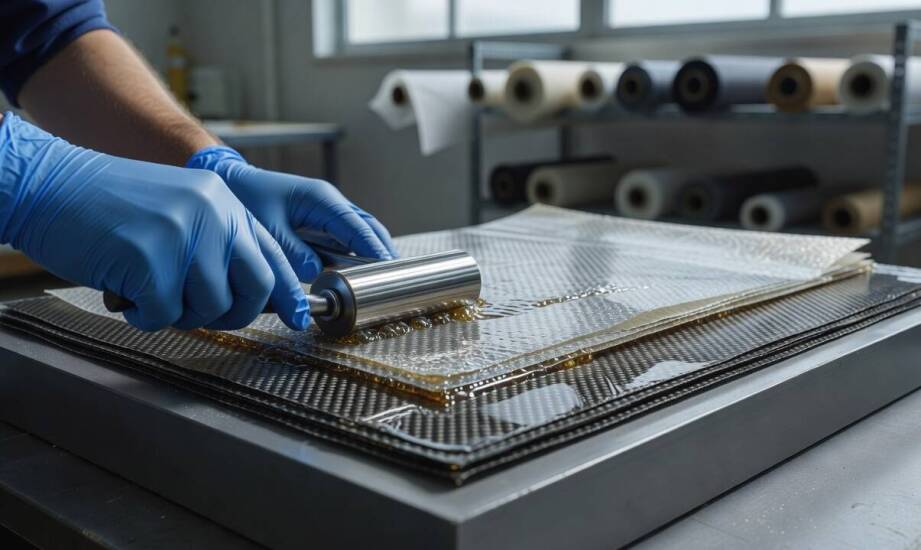
Jakość gotowego kompozytu zależy nie tylko od parametrów samego włókna czy użytej żywicy, lecz przede wszystkim od sposobu prowadzenia kolejnych warstw i precyzji nacisku operatora podczas przesycania. Równomierne układanie mat i tkanin oraz dokładne usuwanie pęcherzyków powietrza bezpośrednio definiują strukturę wiązania. Właściwa technika pracy warunkuje ostateczną sztywność, spójność wewnętrzną i odporność elementu na obciążenia kierunkowe.
Przeczytaj również: Prace na wysokości - jakie są wymagania dla pracowników malujących dachy?
Orientacja zbrojenia i przejścia grubości w strukturze
Kierunek ułożenia włókien w poszczególnych warstwach warunkuje sztywność laminatu na konkretnych osiach. Mata szklana zapewnia właściwości izotropowe, co gwarantuje równomierną wytrzymałość we wszystkich kierunkach i ułatwia formowanie skomplikowanych kształtów przestrennych. Tkaniny kierunkowe stosuje się w strefach narażonych na specyficzne naprężenia. Standardowy układ 0° przenosi siły rozciągające wzdłuż osi włókien, natomiast pary ±45° skutecznie opierają się ścinaniu i momentom skręcającym. Właściwe zestawienie tych orientacji pozwala uzyskać materiał o optymalnym stosunku wytrzymałości do masy.
Przeczytaj również: Geotkaniny a ich trwałość – jak ocenić jakość materiału?
Liczba ułożonych warstw bezpośrednio definiuje ostateczną nośność i ciężar elementu. Każda kolejna warstwa zbrojenia zwiększa grubość oraz sztywność zginania, ale jednocześnie podnosi masę własną wyrobu. W obszarach narażonych na największe siły wprowadza się miejscowe wzmocnienia z włókna lub rdzenie z pianek strukturalnych. Tworzy to konstrukcję przekładkową, która radykalnie podnosi sztywność przy minimalnym przyroście wagi. Przejścia między strefami o różnej grubości muszą zachować łagodny profil. Skokowe zmiany przekroju prowadzą do koncentracji naprężeń, co znacząco zwiększa ryzyko rozwarstwienia pod wpływem obciążeń zmęczeniowych.
Przeczytaj również: Jakie są różnice między różnymi typami przepompowni ścieków dostępnych na rynku?
Technologia produkcji a zachowanie elementu w eksploatacji
Prawidłowo poprowadzone laminowanie ręczne wymaga rygorystycznego przestrzegania sekwencji technologicznej. Proces zaczyna się od przygotowania formy, czyli jej oczyszczenia, nałożenia separatora oraz warstwy żelkotu o grubości 0,5–0,8 milimetra. Żelkot tworzy zewnętrzną powłokę chroniącą strukturę przed czynnikami środowiskowymi. Następnie operator nakłada maty lub tkaniny, precyzyjnie przesycając je żywicą przy użyciu wałków i pędzli. Po usunięciu powietrza i ułożeniu całej struktury następuje faza sieciowania. Cykl nie kończy się jednak na utwardzeniu materiału. Pełen proces wytwarzania obejmuje jeszcze odformowanie gotowego elementu, mechaniczne przycięcie naddatków technologicznych oraz ostateczne wykończenie powierzchni.
Rodzaj zastosowanej matrycy polimerowej decyduje o stabilności wymiarowej całego odlewu. Nienasycone żywice poliestrowe wykazują skurcz objętościowy na poziomie 6–9 procent podczas sieciowania, co często generuje naprężenia wewnętrzne. Proporcja nasycenia włókna odgrywa tu kluczową rolę. Nadmiar żywicy tworzy kruche obszary i zwiększa masę, podczas gdy niedosycenie zostawia suche pasma zaburzające wiązanie strukturalne. Żywice epoksydowe lub winyloestrowe rozwiązują część tych problemów, oferując niższy skurcz i lepszą spójność zbrojenia.
Gotowe kompozyty trafiają do środowisk o skrajnie odmiennej specyfice, takich jak motoryzacja, transport czy branża odnawialnych źródeł energii. Praktyka inżynieryjna firmy EKOTECH pokazuje, że dobór konkretnego typu zbrojenia musi ściśle odpowiadać rodzajowi fizycznych obciążeń części. W pojazdach kołowych włókno aramidowe doskonale tłumi drgania i pochłania energię uderzenia, zabezpieczając obudowy przed pęknięciami. Z kolei włókno węglowe wprowadza się tam, gdzie priorytetem jest maksymalne zwiększenie sztywności i nośności elementu przy zachowaniu bardzo niskiej masy. Wykorzystanie specyfiki obu materiałów pozwala na budowę osłon i paneli odpornych na destrukcyjne wibracje mechaniczne.
Świadome ułożenie warstw zbrojenia rozstrzyga o trwałości detalu, o ile wymagania mechaniczne mieszczą się w technologicznym oknie wybranej metody. Modyfikacja grubości i orientacji tkanin rozwiązuje większość problemów ze sztywnością strukturalną. Kiedy projekt narzuca ekstremalne obciążenia lub zerową tolerancję na wahania wagi, sama korekta układu mat nie wystarczy. Należy przebudować geometrię wyrobu i dostosować formę roboczą, aby sama fizyka bryły przejęła część sił oddziałujących na powierzchnię.
Kategorie artykułów
Polecane artykuły

Jak rozpoznać pierwsze objawy zużycia zacisków w ciężarówce podczas codziennej pracy floty

Rola sterowników w optymalizacji pracy kotłów w UKS

Jak czarny manekin damski zmienia odbiór kolorów ubrań i sylwetki w witrynie
